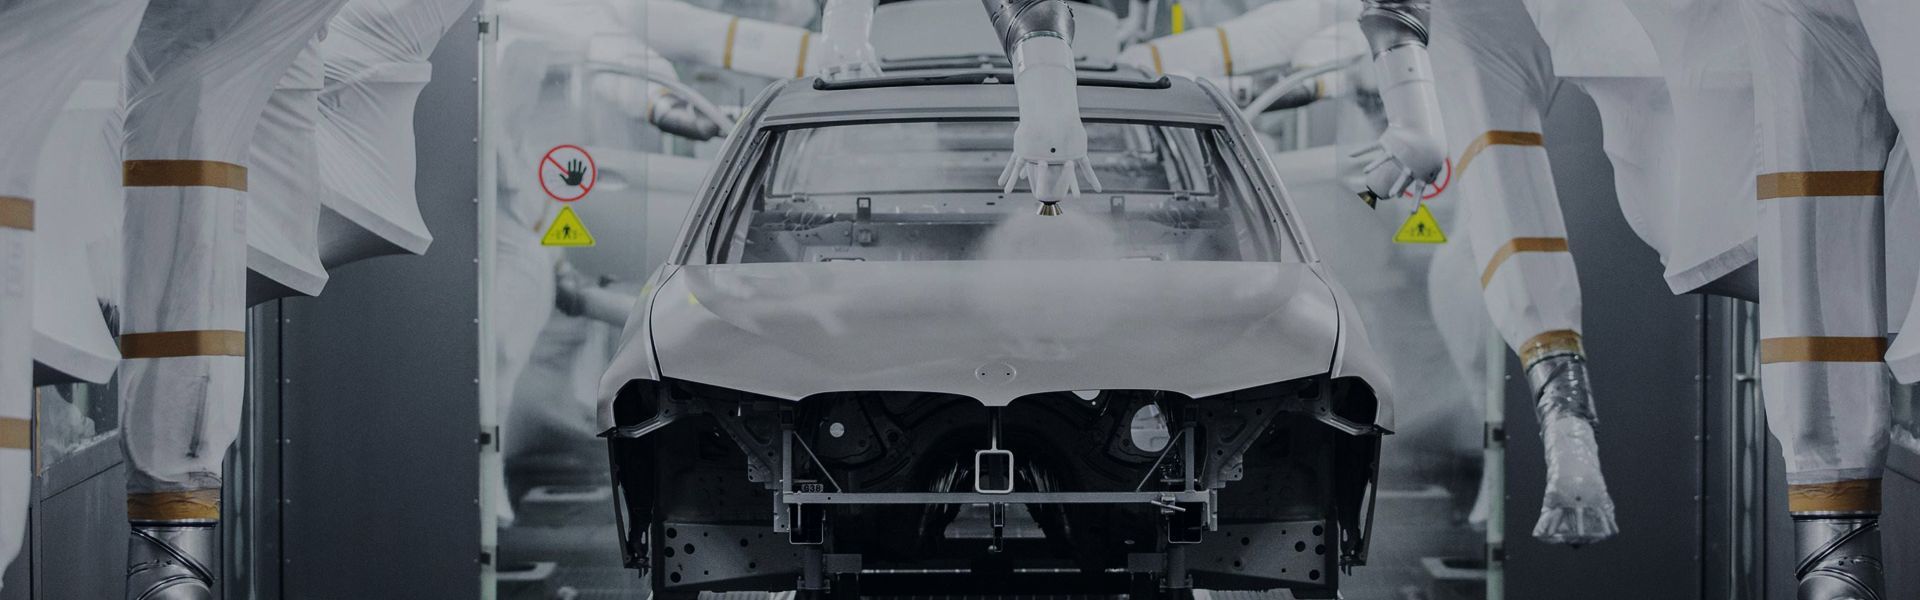
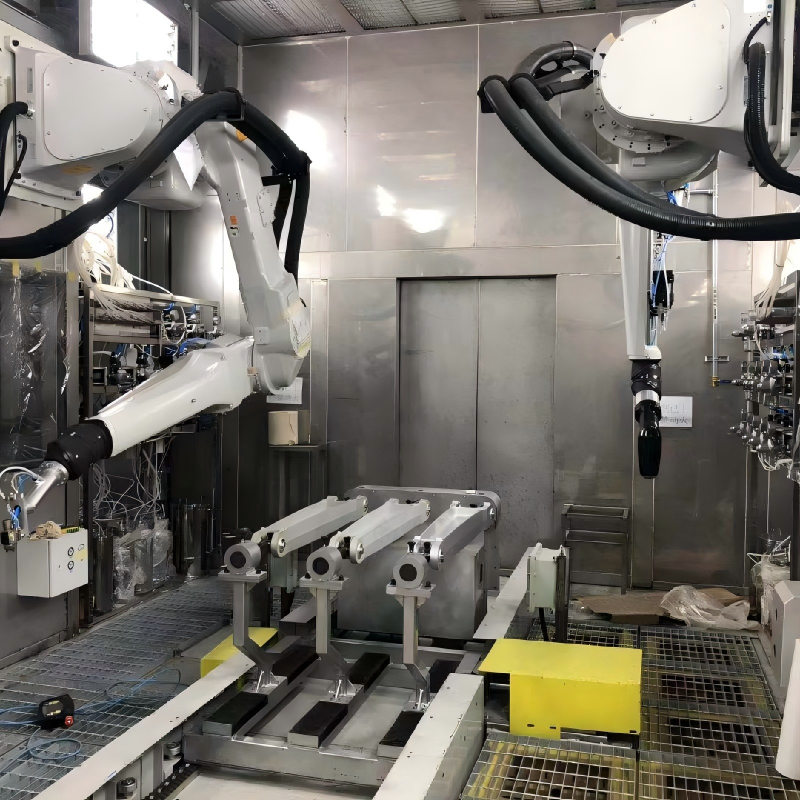
Pištolji za prskanje su ključne komponente na kraju linije usistem premazaNjihova stabilnost pri atomizaciji ima direktan uticaj na kvalitet premaza i efikasnost proizvodnje. Začepljenje pištolja je čest problem u operacijama nanošenja premaza. Uzrokuje zastoje zbog čišćenja, kozmetičke nedostatke poput promjena boje i narandžaste boje.e ljušti se, remeti proizvodnju, povećava otpad od potrošnog materijala, pa čak može i oštetiti komponente preciznog pištolja. Većina preduzeća samo uklanja začepljenja nakon što se dogode kvarovi, što ne može riješiti temeljne uzroke. Stručnjaci iz industrije napominju da bi ublažavanje začepljenja trebalo ići dalje od reaktivnog rješavanja problema. Sistematski kraj-to-Okvir za krajnju prevenciju je potreban kako bi se problemi spriječili u izvoru.
Začepljenje pištolja za prskanje može biti rezultat kombinacije faktora povezanih s materijalom premaza, opremom, procesom i radnim okruženjem. Sedimentacija premaza, aglomeracija i produžena upotreba nakon miješanja mogu rezultirati česticama zagađenja. Neefikasan sistem filtracije, loše dizajnirane cijevi, istrošeni dijelovi pištolja i netačna kontrola temperature uzrokuju nakupljanje ostataka premaza. Pogrešno konfigurirani parametri prskanja, nepravilne rutine čišćenja, nestabilna temperatura i vlažnost u radionici., i komprimirani zrak koji sadrži prekomjerne nečistoće mogu doprinijeti ponavljajućim začepljenjima.
Standardizirani, sistematski pristup može efikasno riješiti ove izazove. Na izvoru, to uključuje strogu ulaznu inspekciju, skladištenje s kontroliranom temperaturom i višestepenu filtraciju materijala za premazivanje, kao i optimizirane rasporede cjevovoda kako bi se eliminirala područja gdje premaz može stagnirati. Što se tiče opreme, treba uspostaviti dnevne, sedmične i mjesečne rasporede održavanja, s modelima pištolja za prskanje odabranim prema zahtjevima premaza i primjene, a dovod komprimiranog zraka pravilno filtriran i kondicioniran. U proizvodnom pogonu, parametri prskanja i postupci čišćenja promjenom boje trebaju biti standardizirani, s pametnom opremom koja se koristi za održavanje konzistentnih procesnih uvjeta.
Osim toga, proizvođači bi trebali održavati čisto okruženje u radionici, osigurati stručnu obuku za operatere i implementirati inteligentne sisteme za praćenje i rano upozoravanje kako bi pratili pritisak, temperaturu i druge ključne parametre u stvarnom vremenu i identificirali potencijalne rizike. Analiza uzroka i dokumentirani pregledi slučajeva mogu pomoći u uspostavljanju procesa upravljanja zatvorenom petljom. Prelaskom s reaktivnog rješavanja problema na proaktivnu prevenciju rizika, proizvođači mogu smanjiti stopu kvarova, održati stabilan i efikasan rad linije za premazivanje i u konačnici poboljšati kvalitet, smanjiti troškove i povećati ukupnu efikasnost.
Vrijeme objave: 29. septembar 2026.